Aller au contenu

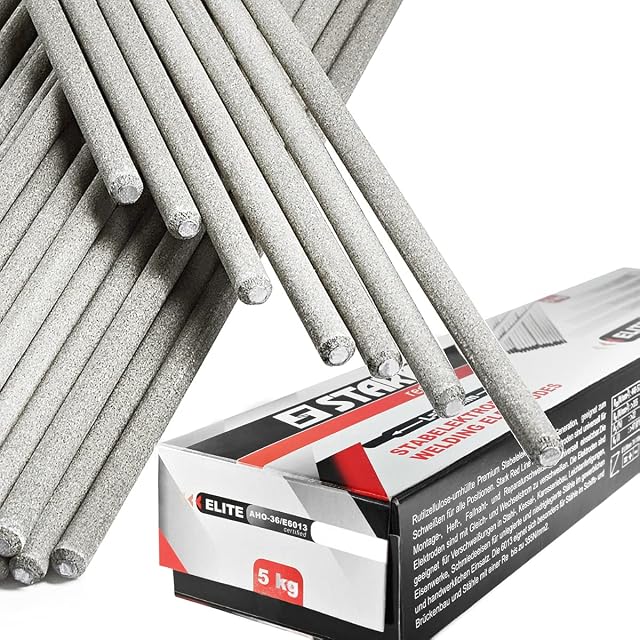
MTC Électrodes aluminium AlSi5 Ø 2,5–3,2 × 350 mm

Des électrodes aluminium pour un poste à l'électrode — une vraie technique, à fenêtre étroite et sans place pour l'hésitation.

MTC Électrodes aluminium AlSi5 Ø 2,5–3,2 × 350 mm, photographie du produit

MTC Électrodes aluminium AlSi5 Ø 2,5–3,2 × 350 mm

Des électrodes aluminium pour un poste à l'électrode — une vraie technique, à fenêtre étroite et sans place pour l'hésitation.

Alliage
AlSi5
Diamètres
2,5 et 3,2 mm
Longueur
350 mm
Procédé
MMA (électrode enrobée)
Référence Amazon
B08KG9DK1F
EAN
0670036746946
  • Réparer de l'aluminium sans poste TIG ni torche dévidoir
  • L'AlSi5 est de la même famille que le fil MIG ER4043 — indulgent et résistant à la fissuration
  • Le MMA aluminium ne pardonne pas : le bain se forme d'un coup et l'électrode brûle vite

Idéal pour : Les réparations sur site, sur de l'aluminium moulé ou épais, sans poste TIG disponible

≈ 21 €
Voir le prix sur Amazon
Caractéristiques

Alliage
AlSi5
Diamètres
2,5 et 3,2 mm
Longueur
350 mm
Procédé
MMA (électrode enrobée)
Référence Amazon
B08KG9DK1F
EAN
0670036746946

Le préchauffage fait partie du procédé

L’aluminium évacue la chaleur plus vite que l’acier : sur une pièce épaisse, le métal environnant vole l’énergie et la soudure ne fond jamais. Préchauffer vers 150 °C — assez chaud pour que l’eau crépite — rapproche la section de la température de fusion et rend la soudure possible.

Nettoyez, puis nettoyez encore

L’oxyde d’aluminium fond bien plus haut que le métal en dessous, et il se reforme en quelques minutes. Brossez le joint avec une brosse inox réservée à l’aluminium, et soudez immédiatement.

Sources

Tous les chiffres ci-dessus proviennent de la spécification publiée par le fabricant pour cette référence. Les champs que l’annonce ne publie pas sont laissés de côté plutôt qu’estimés. La disponibilité a été vérifiée marché par marché sur l’EAN.

Les questions que l’on pose vraiment

Souder l'aluminium à l'électrode est-il réellement viable ?

Pour de la réparation, oui — avec de la pratique et peu d'exigence sur l'aspect. La difficulté est que l'aluminium ne donne aucun signal de couleur avant de fondre : la surface paraît inchangée, puis le bain traverse. Les électrodes brûlent vite et le geste est rapide, continu et engagé. C'est un vrai savoir-faire, pas un raccourci.

Quand faut-il préférer le TIG ?

Chaque fois qu'il est disponible et que la pièce compte. Le TIG alternatif casse la couche d'oxyde sous un arc contrôlé, offre une pédale pour doser la chaleur, et produit une soudure dont on peut être fier. L'électrode aluminium existe pour les situations où la pièce ne peut pas venir à l'atelier.

Les machines compatibles

Tout : électrodes enrobées

Les prix cités dans ces résumés sont des relevés datés. Le prix du jour est affiché à côté de chaque produit.