Aller au contenu

Percer l'acier : vitesse, pression, lubrifiant

Trois choses détruisent les forets dans l'acier : trop de vitesse, trop peu de pression et pas de lubrifiant. Les trois se corrigent gratuitement, et aucune ne dépend de la machine — mais la machine pose les limites, et les deux chiffres à vérifier sont la vitesse la plus basse et la course de broche.

Trois choses détruisent les forets dans l’acier : trop de vitesse, trop peu de pression et pas de lubrifiant. Les trois se corrigent gratuitement, et aucune ne dépend de la machine — mais la machine pose les limites, et les deux chiffres à vérifier sont la vitesse la plus basse et la course de broche.

Quel produit vous faut-il ?

Vous percez de petits diamètres dans du plat
Une perceuse à colonne d'établi suffit, à condition qu'elle descende assez bas en vitesse.
Vous percez au-delà de treize millimètres
Il faut du couple à basse vitesse : une machine à poulies avec une vraie plage lente, ou une broche à cône morse.
Vous percez une pièce que vous ne pouvez pas déplacer
Une perceuse magnétique et des fraises annulaires, pas un foret hélicoïdal tenu à bout de bras.
Vous percez de l'inox ou de l'acier traité
La question n'est plus la machine mais le foret et le lubrifiant : cobalt, pression continue, vitesse basse.

Le choix selon l’usage

Perçage d'assemblage

Trous de boulonnerie dans du plat ou du profilé. Vitesse modérée, lubrification légère et une butée de profondeur pour ne pas percer l'établi en même temps.

Grands diamètres

Au-delà de seize millimètres, l'avant-trou ou la fraise annulaire remplacent avantageusement le foret plein, qui exige un couple que peu de machines d'atelier possèdent.

Taraudage

La colonne sert de guide d'équerrage, moteur débrayé ou à sa vitesse la plus basse. C'est le défaut d'équerrage qui casse les tarauds, pas la force appliquée.

Inox et aciers alliés

Vitesse basse, pression forte et continue. C'est l'arrêt du copeau qui écrouit la matière et rend le trou impossible à finir.

Les critères qui comptent vraiment

La vitesse la plus BASSE, pas la plus haute
La vitesse de rotation utile décroît quand le diamètre augmente. Une machine dont la vitesse minimale reste élevée ne percera jamais correctement les gros diamètres, quelle que soit sa puissance affichée.
La course de broche
Elle décide de l'épaisseur perçable en une passe. Une course courte oblige à reprendre en cours de trou, et la reprise se voit.
Le faux-rond de broche
Un jeu se lit sur le trou : entrée ovalisée, foret qui broute. C'est ce qui distingue le plus nettement les machines entre elles, et cela ne s'améliore pas avec le temps.
La table et son bridage
Une table sans rainures oblige à tenir la pièce à la main — la cause la plus fréquente des accidents de perceuse à colonne.

Quel critère pour quel usage

Ce que vous percezVitesseCe qu'il faut
Acier doux, petit diamètreRapideForet HSS ordinaire, lubrifiant léger
Acier doux, grand diamètreLenteAvant-trou ou fraise annulaire, bridage sérieux
InoxLenteForet cobalt, pression continue, huile de coupe
Acier traitéTrès lenteForet revêtu ou carbure, machine rigide

Les erreurs à éviter

Percer trop vite
L'erreur la plus commune et la plus coûteuse : à vitesse excessive, l'arête chauffe, perd sa dureté et le foret est perdu en quelques secondes.
Prendre l'huile de coupe pour un refroidissant
Un lubrifiant de coupe agit d'abord sur le frottement à l'arête. C'est pour cela qu'on l'applique avant et pendant, et non pour asperger le trou après coup.
Relâcher la pression
Sur l'inox surtout, un foret qui tourne sans couper écrouit la surface : le fond du trou devient plus dur qu'au départ, et le trou plus difficile qu'au début.
Tenir la pièce à la main
Un foret qui accroche transforme une chute de tôle en lame tournante. Le bridage n'est pas une précaution de confort.

Le choix selon votre profil

L'atelier de bricolage
Une colonne d'établi à poulies dont la plage basse descend assez pour les diamètres moyens couvre l'essentiel du travail.
Le fabricant
Course de broche et rigidité priment sur la puissance affichée : ce sont elles qui décident de la qualité du trou.
Le dépanneur sur site
Perceuse magnétique et fraises annulaires : le seul moyen de percer proprement une pièce qu'on ne peut pas amener à la machine.

Entretien et durée de vie

Une perceuse à colonne s'use peu et se dérègle beaucoup. La plupart des mauvais trous viennent d'un réglage ou d'un affûtage, pas d'une pièce fatiguée.

  • Nettoyer le cône de broche et le mandrin : un copeau logé dedans suffit à créer un faux-rond.
  • Réaffûter ou remplacer un foret dès que le copeau cesse de sortir en deux rubans réguliers.
  • Contrôler la perpendicularité de la table à la broche après tout choc.
  • Graisser la crémaillère et la colonne pour éviter les rayures qui finissent par bloquer le réglage.

Sécurité

Le danger principal n'est pas le foret : c'est la pièce qui se met à tourner avec lui.

  • Brider systématiquement, y compris pour un trou de quatre millimètres dans une chute.
  • Ni gants ni manches flottantes près d'une broche en rotation.
  • Retirer la clé de mandrin avant la mise en marche, et s'en rendre l'oubli impossible avec une clé à ressort.
  • Ne jamais ôter les copeaux à la main : ils coupent, et ils sont brûlants.

Ce que nous recommandons, et pourquoi

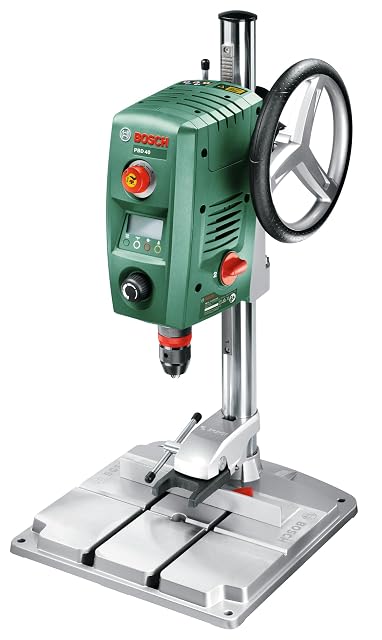
  1. Bosch PBD 40

    710 W · 13 mm dans l'acier · 90 mm de course · 250 €

    Quatre-vingt-dix millimètres de course de broche — presque le double des machines d'entrée de gamme, et le chiffre qui décide des trous profonds.

    Idéal pour : Les trous profonds dans la matière pleine, et qui en a assez de repositionner à mi-course

    8,1/10

    ≈ 250 €

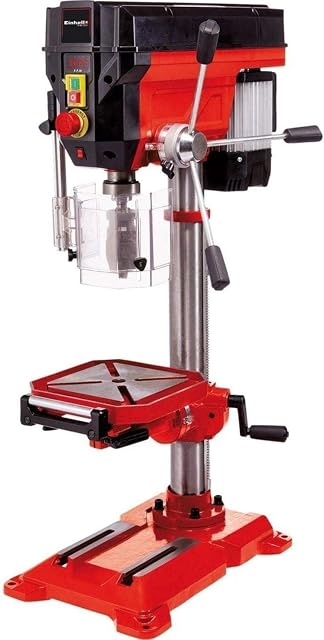
  2. Einhell TE-BD 750 E

    Moteur à induction 750 W · table inclinable et pivotante · 370 €

    Un moteur à induction et une table qui s'incline et pivote — la perceuse à colonne que l'on achète pour cesser d'y penser.

    Idéal pour : Un atelier où la perceuse tourne chaque jour et où le travail incliné est courant

    8,4/10

    ≈ 370 €

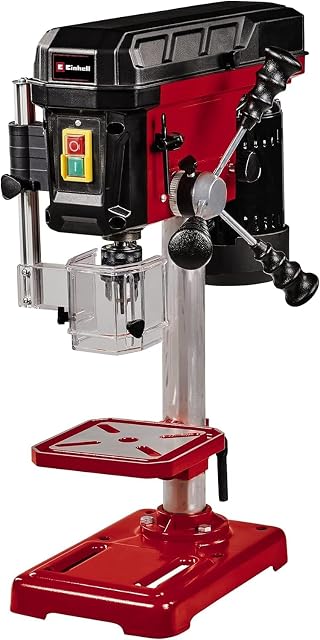
  3. Einhell TC-BD 450

    450 W · 600–2 650 tr/min en 5 vitesses · 50 mm de course · 115 €

    Une plage de vitesses publiée qui démarre à 600 tr/min — assez bas pour les gros forets dans l'acier, ce que beaucoup de petites perceuses ne sont pas.

    Idéal pour : Percer l'acier avec des forets de plus de 8 mm, quand la vitesse compte plus que la puissance

    6,9/10

    ≈ 115 €

Les questions que l’on pose vraiment

Quelle vitesse pour un foret de 13 mm dans l'acier ?

De l'ordre de 500 à 700 tr/min pour l'acier doux, et moins pour l'inox. Le principe est que la vitesse de coupe en périphérie augmente avec le diamètre : un foret plus gros doit donc tourner plus lentement pour garder l'arête sous la température où elle perd sa dureté. Une perceuse dont la vitesse la plus basse est de 1 000 tr/min ne peut pas percer de grands trous dans l'acier sans détruire les forets.

Pourquoi la course de broche compte-t-elle ?

Parce qu'elle fixe la profondeur que l'on peut percer sans repositionner la pièce — et repositionner est précisément ce qu'une perceuse à colonne existe pour éviter. Cinquante millimètres couvrent la tôle forte et le tube carré ; 90 mm couvrent la plupart des barres pleines. C'est la spécification que les annonces omettent le plus souvent.

Faut-il toujours faire un avant-trou ?

Au-delà d'un certain diamètre, oui : l'âme du foret ne coupe pas, elle écrase. Un avant-trou au diamètre de l'âme réduit fortement l'effort et améliore le centrage. En dessous, il fait perdre du temps sans rien apporter.

Foret HSS, cobalt ou carbure : lequel prendre ?

Le HSS suffit à l'acier doux. Le cobalt commence à se justifier sur l'inox et les aciers alliés, où la chaleur est le problème. Le carbure vise les matières dures et exige une machine rigide : sur une colonne souple, il s'ébrèche.

Peut-on percer à la perceuse à main ?

Pour les petits diamètres et les travaux d'assemblage, oui. Au-delà, la difficulté n'est pas la puissance mais l'équerrage et la reprise de couple : c'est là que la colonne ou la perceuse magnétique deviennent nécessaires.

Pourquoi mon foret siffle-t-il et ne descend plus ?

Presque toujours parce qu'il tourne trop vite et n'attaque plus la matière : l'arête a chauffé, s'est arrondie, et frotte. Insister ne sert à rien ; on réaffûte ou on remplace, et on redescend en vitesse.

Quel lubrifiant à défaut d'huile de coupe ?

Une huile de coupe est préférable, mais une huile minérale ordinaire vaut mieux que rien sur l'acier. On évite l'eau seule, qui ne lubrifie pas, et on ne lubrifie pas la fonte, qui se perce à sec.

Comment percer sans déformer la tôle ?

En la soutenant sur toute sa surface — une chute de bois dessous — et en réduisant la pression à la sortie du foret. C'est au débouché que la tôle se soulève et se déchire, pas pendant la descente.

Pourquoi chacun, et pour qui

Bosch PBD 40 · 250 €

Pour : Les trous profonds dans la matière pleine, et qui en a assez de repositionner à mi-course

Principal atout : 90 mm de course, contre 50 mm sur les machines d'entrée de gamme

Principale limite : 250 € pour 710 W — on achète la course et l'électronique

Lire la fiche complète →

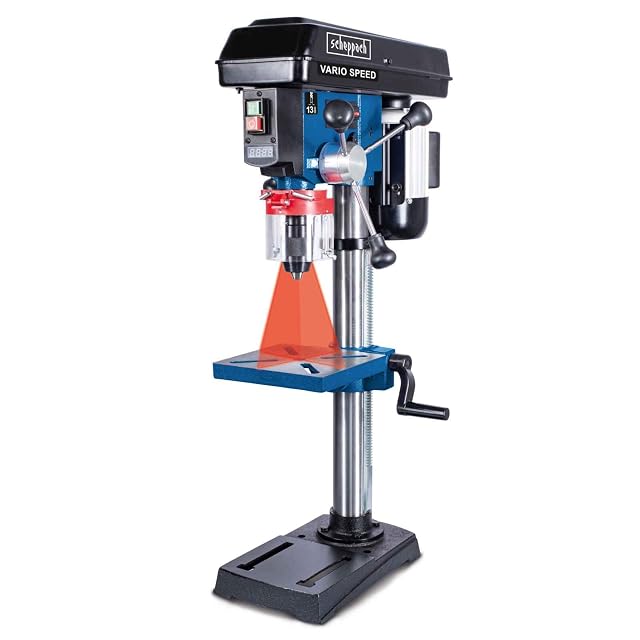
Scheppach DP19Vario · 230 €

Pour : Le travail multimatériaux, où la vitesse change plusieurs fois par heure

Principal atout : Réglage de vitesse continu — aucun changement de courroie, et n'importe quelle vitesse de la plage

Principale limite : 228 €, plus du double des machines d'entrée de gamme

Lire la fiche complète →

Einhell TE-BD 750 E · 370 €

Pour : Un atelier où la perceuse tourne chaque jour et où le travail incliné est courant

Principal atout : Un moteur à induction : silencieux, sans charbons, et il tient sa vitesse en charge

Principale limite : 370 € — la perceuse à colonne la plus chère d'ici

Lire la fiche complète →

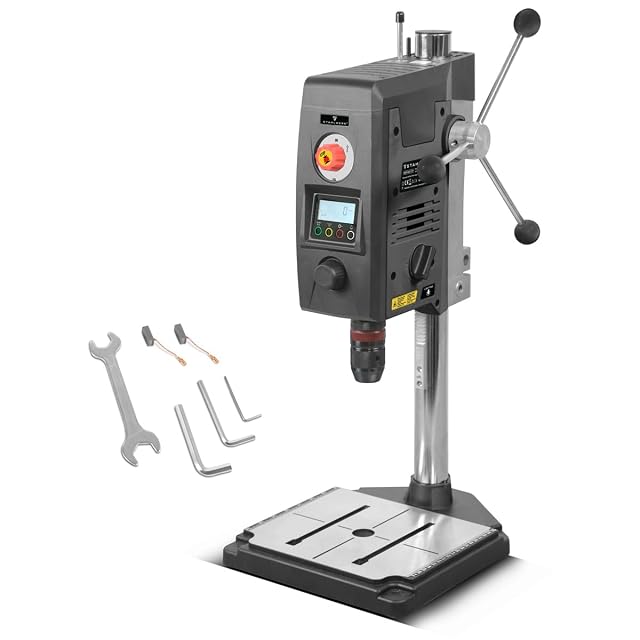
STAHLWERK Perceuse d'établi 800 W · 240 €

Pour : Les positions de trous répétées, où l'alignement à l'œil coûte du temps

Principal atout : 800 W, la perceuse d'établi la plus puissante de ce lot

Principale limite : Un laser est une aide, pas un substitut au pointeau

Lire la fiche complète →

Einhell TC-BD 450 · 115 €

Pour : Percer l'acier avec des forets de plus de 8 mm, quand la vitesse compte plus que la puissance

Principal atout : 600 tr/min en vitesse basse, ce qu'exigent les gros forets dans l'acier

Principale limite : 450 W en font la perceuse la moins puissante d'ici

Lire la fiche complète →

Ce que chaque tranche de prix achète

Entrée de gamme

99 € – 115 €

2 modèles

Milieu de gamme

230 € – 240 €

2 modèles

Haut de gamme

250 € – 370 €

2 modèles

À prévoir avec

Les consommables et protections du même rayon, au prix relevé. Vérifiez la compatibilité avec le modèle retenu avant de commander : elle dépend du raccord et de la référence, que la fiche produit donne.

Décider en une ligne

Comment ce guide est construit

Les modèles présentés viennent du catalogue de ce site. Les caractéristiques sont celles publiées par le fabricant et sur la page produit Amazon ; les prix sont ce que Keepa a rapporté à la date ci-dessous, et les deux bougent. Le classement s’appuie sur les caractéristiques déclarées, l’équilibre entre atouts et limites annoncés, et le prix. Aucun produit de ce site n’a été testé physiquement, et rien ici ne prétend le contraire.

Dernière vérification le

Les prix cités dans ces résumés sont des relevés datés. Le prix du jour est affiché à côté de chaque produit.

L’outil que nous employons nous-mêmes

Votre machine est choisie ? Reste à l’acheter au bon prix.

Un poste à souder ou un découpeur plasma varient de cent euros ou plus dans l’année, et les plus grosses « remises » tombent souvent au prix auquel le même modèle se vendait six semaines plus tôt. UniverTrack suit l’historique réel des prix chez les vendeurs, repère les fausses baisses, et vous alerte quand c’est vraiment le moment d’acheter.

Historique réel des prixAlertes au bon momentAssistant d’achat IA
Essai gratuit de 14 jours →
Sans engagement · Résiliable en un clic · 5 langues