Le courant d’abord
La plupart des collages viennent d’un manque de courant. Le paquet imprime une plage pour le diamètre — une électrode rutile de 3,2 mm veut à peu près 90 à 130 A — et c’est en bas de cette plage que les débutants règlent la machine, par prudence. Montez. Une électrode qui s’allume et reste allumée est plus sûre qu’une électrode qu’on décolle sans cesse.
Amorcez comme une allumette
Frottez la pointe sur la tôle comme on craque une allumette, puis levez d’environ le diamètre de l’électrode. Taper droit vers le bas, c’est souder la pointe à la pièce. Si elle colle, tordez brusquement le porte-électrode sur le côté plutôt que de tirer — tirer plie l’électrode et fend l’enrobage, ce qui rend l’amorçage suivant pire encore.
Ce que la machine peut faire
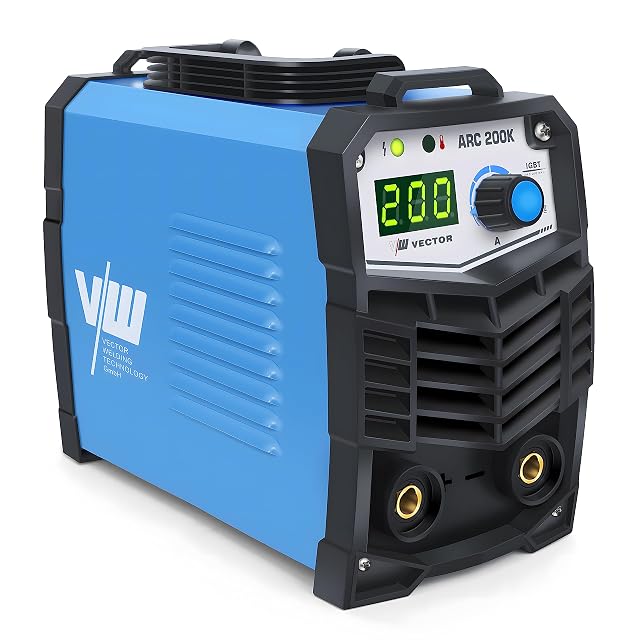
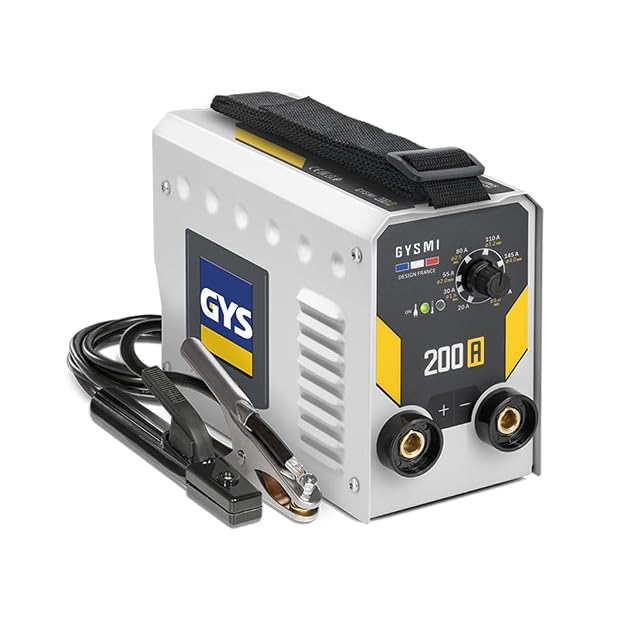
Le hot start élève brièvement le courant au moment de l’amorçage : c’est la fonction la plus utile à ce niveau. L’arc force ajoute du courant quand l’arc raccourcit parce qu’on enfonce l’électrode dans un joint. L’anti-collage fait l’inverse — il coupe le courant quand l’électrode colle, pour qu’on puisse la dégager sans qu’elle rougisse.
Gardez les électrodes au sec
Un enrobage humide donne un arc instable et une électrode qui ne reprend pas proprement. Les basiques bas hydrogène sont les plus délicates ; même des rutiles laissées tout l’hiver dans un garage non chauffé soudent sensiblement moins bien que des fraîches.
Les questions que l’on pose vraiment
Mon électrode ne colle qu'au réamorçage. Pourquoi ?
Parce que la pointe est coiffée du laitier de l'arrêt précédent. Cassez-le contre l'établi ou grattez-le sur la tôle avant de reprendre — beaucoup d'électrodes ne s'amorcent pas à travers leur propre laitier, et les basiques sont pires que les rutiles sur ce point.
Un amorçage par frottement abîme-t-il la machine ?
Non. Court-circuiter brièvement la sortie fait partie du soudage à l'électrode, et les onduleurs sont conçus pour cela — c'est le rôle de l'anti-collage. Ce qui abîme la machine, c'est de la faire tourner au-delà de son facteur de marche, ce qui est une question de chaleur et non d'amorçage.
Dernière relecture le 2026-08-14